LCPIC团队在CEJ发表综述:强制循环环流生物反应器为气体发酵走向工业规模提供新路径
近日,中国科学院过程工程研究所低碳工业过程与智能计算(LCPIC)课题组在化工领域国际期刊《Chemical Engineering Journal》上发表题为“A review of forced circulation loop bioreactors for gas fermentation”的综述论文。系统梳理了强制循环环流生物反应器(Forced Circulation Loop Bioreactor,FCLR)的发展历程、设计原理、流体力学与传质性能、国际专利布局、工业应用及放大准则,并展望了其在工业气体发酵中的应用前景。论文由中国科学院过程工程研究所LCPIC团队牵头,论文第一作者为博士后徐繁,通讯作者为管小平副研究员和杨宁研究员,联合西安交通大学费强教授及奥地利Circe生物技术有限公司首席技术官Maximilian Lackner博士共同完成。该研究得到国家重点研发计划政府间重点专项项目(2023YFE0106600)和国家自然科学基金(22421003、22508389)支持。
LCPIC团队长期从事计算流体力学、反应器流体力学与传质测量、反应器放大方面的研究,已发表论文多篇。团队发展了气-液体系的多相流流体力学模型与介尺度本构方程,建立了反应器流动和传质测量装置,相关成果已发表于AIChE Journal、Chemical Engineering Science等国际化工期刊。本综述正是课题组在环流反应器流体力学与放大方向长期积累的基础上,结合国内外最新进展完成的系统性总结,也体现了课题组从基础模型、测量方法到工业放大的完整研究链条。
一、应用背景:把工业废气变成饲料和生物塑料
气体发酵是指利用微生物将甲烷、一氧化碳、二氧化碳、氢气等气体转化为有用产品的过程。其中一条极具现实意义的路线,是以工业尾气、天然气或生物质气化气为原料,生产单细胞蛋白和生物可降解塑料(如PHB)。单细胞蛋白可替代进口大豆等粮食蛋白,作为水产和畜禽饲料的重要蛋白来源,对保障我国饲料粮供应安全、降低进口依赖具有战略意义;生物塑料则可替代部分石化基塑料,服务于绿色低碳循环经济。但这条路线面临一个共性难题:这些气体在水中的溶解度极低,微生物“吃不到”足够的“气”。以甲烷氧化菌发酵为例,要维持高密度细胞生长,体积传质系数(kLa)需求可能超过2000 h⁻¹。因此,反应器的传质能力,直接决定了这类工艺能否在工业规模上跑通。
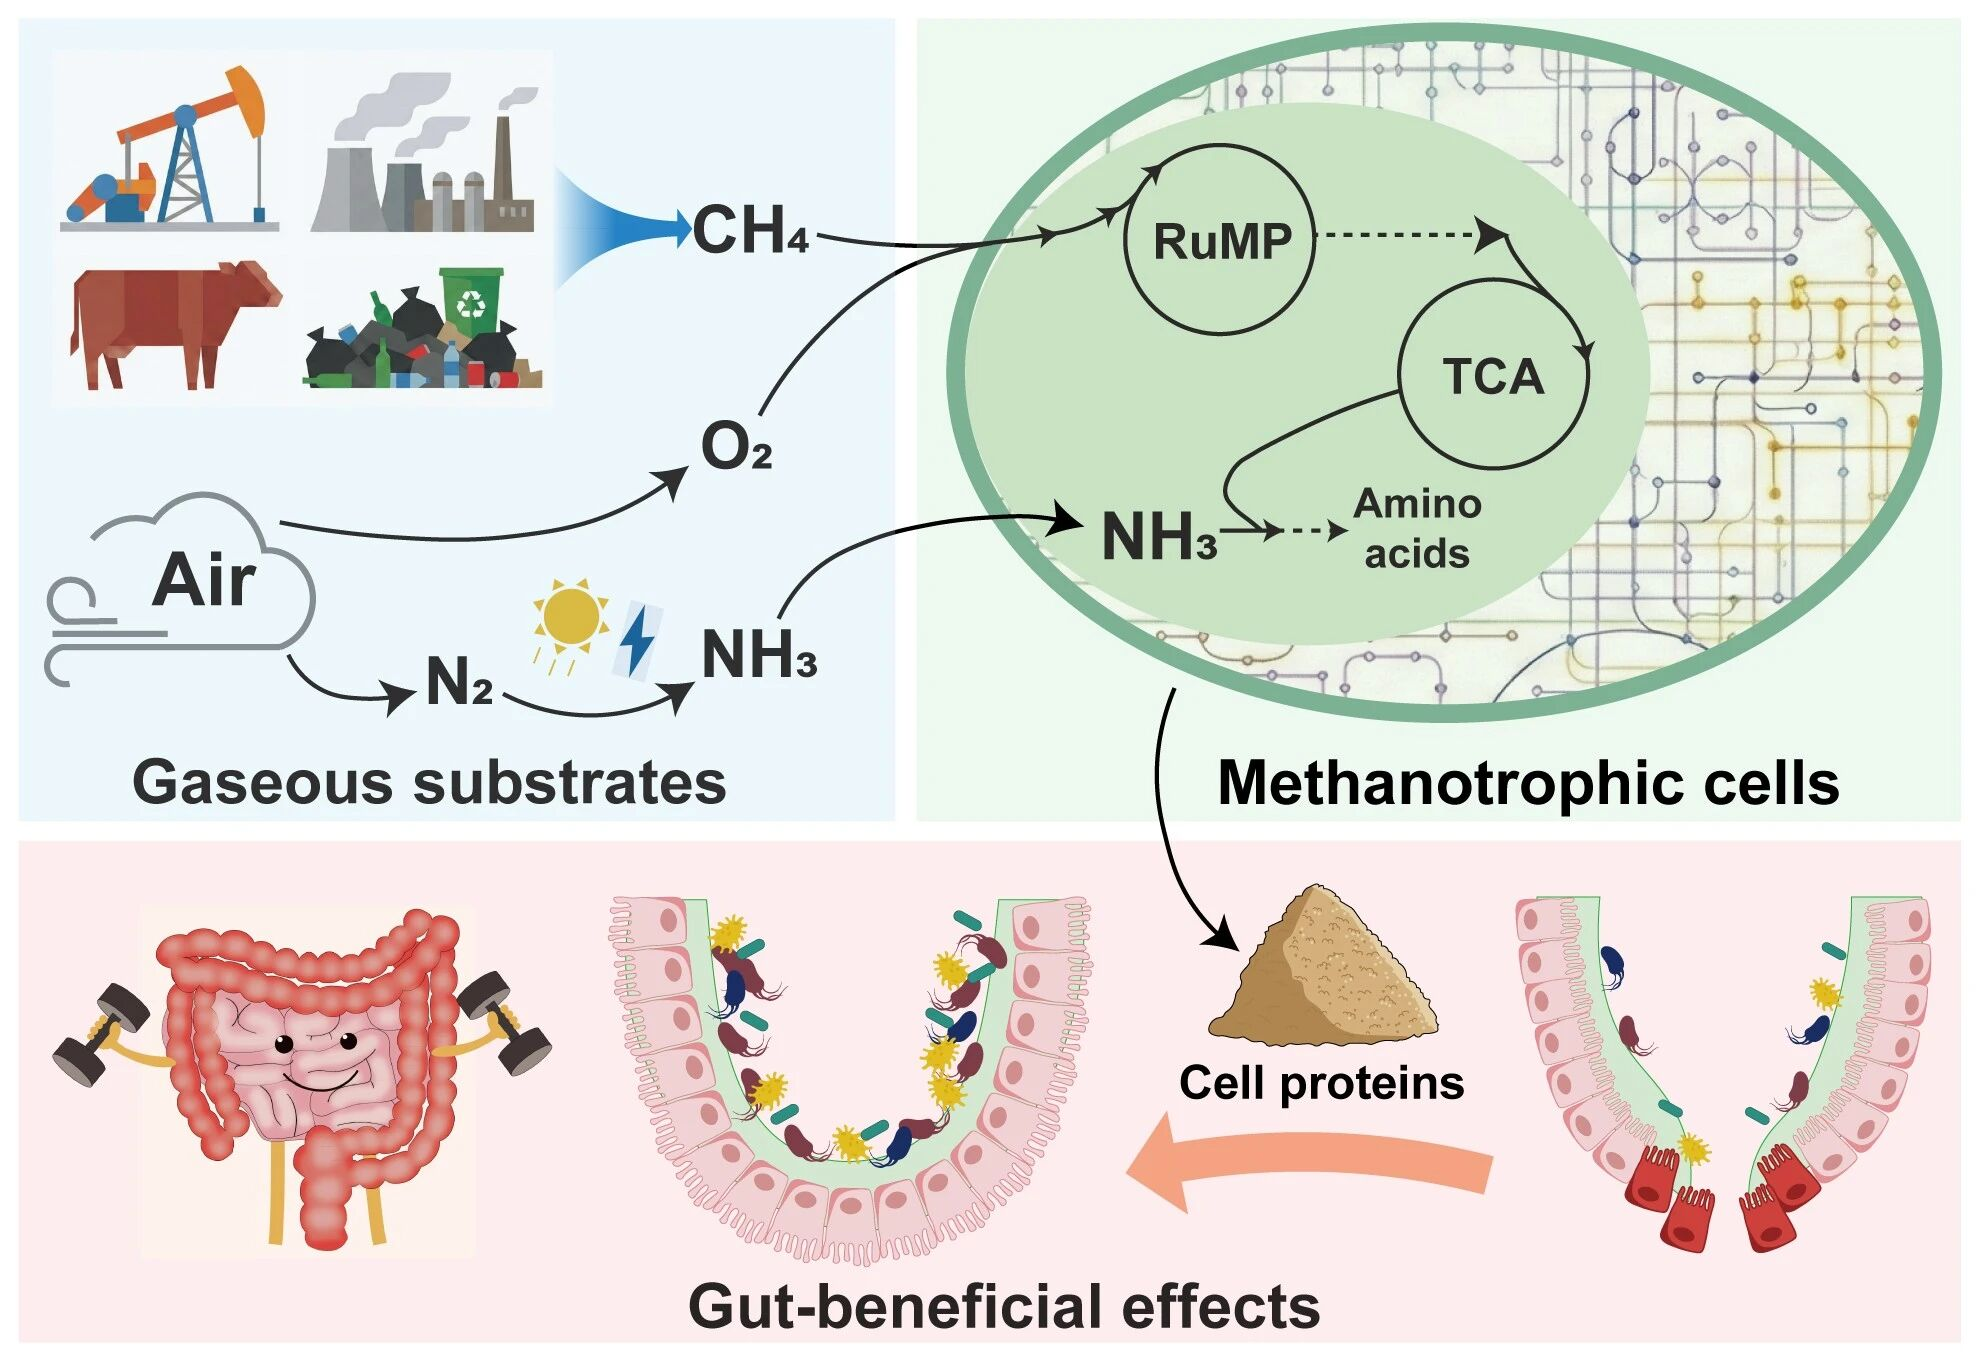
图1. 以甲烷与空气来源氮素为原料,实现功能性饲用原料的生物制造(图片来源: https://doi.org/10.1038/s41467-026-70448-6)
二、研究背景:传统反应器各有短板
传统反应器各有局限。机械搅拌釜(STR)传质能力较强,但能耗高,高通气量下还会出现“桨叶气泛”现象——气泡在桨叶周围聚集,搅拌功率骤降50%以上,传质不升反降。气升式反应器(ALR)依靠气体浮力驱动循环,剪切温和、能耗低,但混合弱、传质能力有限。强制循环环流生物反应器(FCLR)正是在这一背景下发展起来的。
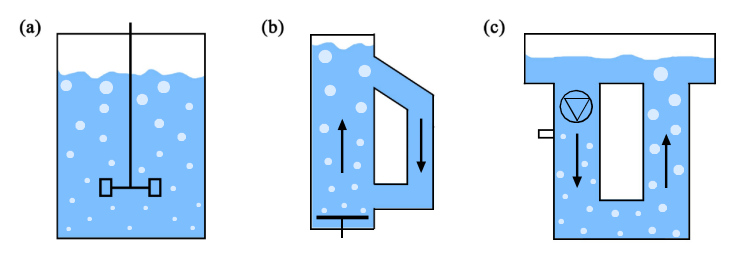
图2. 三种不同生物反应器结构示意图:(a) STR, (b) ALR, (c) FCLR
三、文章内容:让“泵”来驱动循环,把混合与通气解耦
文章指出,FCLR通过机械泵或推进式叶轮驱动液体循环,并将气体注入与液体循环在空间上解耦,使液体循环速度成为可独立调控的操作参数。其中,U型强制环流(U-Loop)反应器最具工业潜力。
(1)结构演进:从直管环路到U型环流。从1977年Ziegler等报道的12 L管式环流反应器,到Yazdian等在水平/垂直管式环流反应器中引入静态混合器与磁力泵,再到Larsen提出的U型环流构型、Unibio提出的压力分区设计,反应器逐步实现了“高压吸收—低压解吸”的主动过程强化。
(2)传质性能:kLa可超3000 h⁻¹,且功率几乎不损失。在0.15 m³中试U-Loop中,Petersen等报道kLa超过3000 h⁻¹,明显高于传统搅拌釜(100–1000 h⁻¹)和气升式反应器(100–500 h⁻¹)。更关键的是,在气含率高达27%时,泵的功率数仅下降3%,而单桨搅拌釜在气含率5.5%时功率即下降51%。这得益于泵置于脱气罐之后、气体注入上游的设计,使泵基本只处理脱气后的液体,从根本上避免了气蚀和气泛。
(3)流体力学规律:液速比气速更重要。综述汇总的众多经验关联式一致表明,无论是混合时间、气含率还是传质系数,表观液速Usl的影响都显著强于表观气速Usg。CFD模拟进一步显示,液体进口速度对气相体积分数的贡献率达72%,气体进口速度仅占22%。
(4)可控性与动力学:最优操作点“不稳定”。Olsen等发现,单细胞蛋白生产的最大产率恰好出现在氧限制与菌体流失(washout)的临界边界上,几乎没有安全裕度。Drejer、Ritschel等进一步证明,这一经济最优轨迹在开环条件下无法跟踪,必须依靠比例控制、非线性模型预测控制、扩展卡尔曼滤波等基于模型的控制策略才能稳定运行。
(5)泵的选择与生物相容性。离心泵、轴流泵、推进式叶轮及新型轮缘驱动推进器(Rim-Driven Thruster)各有优劣。轮缘驱动推进器取消中心轴与轮毂,可降低压降与剪切,已在25.7%含气率、0.5–2 m/s流速下稳定运行,为剪切敏感菌株提供了新选择。
四、国际专利与工业应用:从实验室构型到商业装置
文章系统梳理了FCLR领域的国际专利脉络与工业落地情况,这也是本文区别于同类综述的重要特色。
专利方面,文章追溯了从Dansk Bioprotein(1990年,早期带在线泵的环流发酵器)、Ebbe Busch Larsen(2002年,确立U型强制循环构型,含下降管/提升管、U型弯、在线泵、顶部扩大脱气段与静态混合器)、Statoil(2009年,多点气体注入与溶解氧精确控制10–25 ppm)、LanzaTech(2017年,外环流反应器增设二级回路,用于强化传质、调控气含率与消泡),到Unibio(2019、2020、2022年,引入压力控制装置与压力分区、动态混合器/微纳曝气器、防涡流措施、可视化与泡沫管理)、Calysta(2023年,将环流反应器重构为垂直流区与水平流区组合,以降低装置高度和厂房体积)的完整技术演进路径。文章指出,近年专利的重点已不再是“发明环流原理”,而是围绕流体力学精细化、可操作性与在线可观测性进行工程化改进。
工业应用方面,文章给出两个代表性案例。其一是Unibio基于U-Loop的甲烷单细胞蛋白工艺,采用甲烷氧化菌Methylococcus capsulatus,操作温度约45 °C,环路段压力0.5–5 bar,已在俄罗斯建成商业装置,并计划在沙特建设年产5万吨Uniprotein®的单细胞蛋白工厂。其二是LanzaTech基于外环流强制循环反应器的厌氧合成气发酵工艺,利用产乙酸菌Clostridium autoethanogenum将钢厂尾气转化为乙醇,比利时根特Steelanol工厂已实现年产8000万升乙醇的产能。这两个案例分别代表了好氧与厌氧两条FCLR工业化路线。
五、放大准则:不是简单“几何相似”,而是保持五个关键特征
文章系统提出了FCLR设计与放大的多目标框架,明确指出放大不应单纯追求几何相似,而应同时保持以下五个方面:
一是表观液速与循环时间。液体循环速率应作为首要放大变量,而非硬件选择的被动结果;高黏度丝状菌培养需相应提高泵送功率。
二是压力管理。在垂直U-Loop中,气体通常从下降管注入,使气泡经历较高静水压力并延长接触时间,放大时必须保持气相的压力变化历程一致。
三是单位能耗传质效率。kLa /(P/V)比kLa绝对值更有参考价值,放大应优先追求单位功率的高传质,同时避免过度剪切,气含率超过27%后需警惕气泡聚并和流型转变。
四是生物相容性。对丝状真菌等剪切敏感菌株,推荐采用轴流泵或轮缘驱动推进器,叶尖速度控制在3 m/s以下。
五是可控性与模型化设计。由于最优操作点通常位于氧限制与菌体流失边界,必须依靠经济最优控制、非线性模型预测控制与扩展卡尔曼滤波等手段维持稳定运行。
六、学术意义与工业价值
论文首次系统建立了以“液体循环速度”为核心操作变量的FCLR设计与放大框架,并完整梳理了该领域的国际专利版图与工业案例,为后续研究提供了清晰的坐标。工业价值方面,FCLR在维持高传质的同时保持了低能耗和稳定功率输入,特别适合高细胞密度、高氧需求的气体发酵过程。对于以工业气体为原料生产单细胞蛋白和生物塑料的路线而言,这意味着更高的原料气转化率和更低的生产成本。文章还指出,高压气体发酵可显著提高甲烷、一氧化碳等难溶气体的溶解度;将FCLR与膜截留、电发酵等技术耦合,则有望同时解决气体溶解度低、产物抑制和pH不稳定等瓶颈。
七、未来展望
下一代工业环流反应器需要在四个方面取得突破:一是高传质与低能耗的协同;二是经济最优点附近的稳定控制;三是与剪切敏感菌株的相容性;四是高压气体发酵的工程实现。同时,绿氢驱动的氢发酵、轮缘驱动推进器等新技术,也为反应器的进一步升级提供了想象空间。未来研究应加强在同一反应器体系内同步测量流体力学、传质、能耗与生物响应,建立预测性放大准则。
论文信息:
Fan Xu, Xiaoping Guan, Ning Yang, Qiang Fei, Maximilian Lackner. A review of forced circulation loop bioreactors for gas fermentation. Chemical Engineering Journal, 2026, 181761. DOI: 10.1016/j.cej.2026.181761


